Piła do paneli laminowanych: jak ciąć bez wyszczerbień w 2026?
Piła do cięcia paneli laminowanych z prawdziwymi 108 zębami w formacie 350 mm potrafi przejść przez płytę jak masło do smarowania, zostawiając krawędź tak czystą, że nie wymaga nawet jednego ruchu papierem ściernym. Trudność polega na tym, że dziewięćdziesiąt procent dostępnych na rynku tarcz albo odpryskuje warstwę dekoracyjną, albo tępi się po trzydziestu metrach bieżących, albo obydwa naraz. Poniżej rozkładam na czynniki pierwsze konkretny model tarczy 283.108.14M, pokazuję, kiedy warto po nią sięgnąć, a kiedy lepiej sprawdzi się wariant z mniejszą liczbą zębów. Wszystko oparte o parametry techniczne i realne scenariusze warsztatowe.
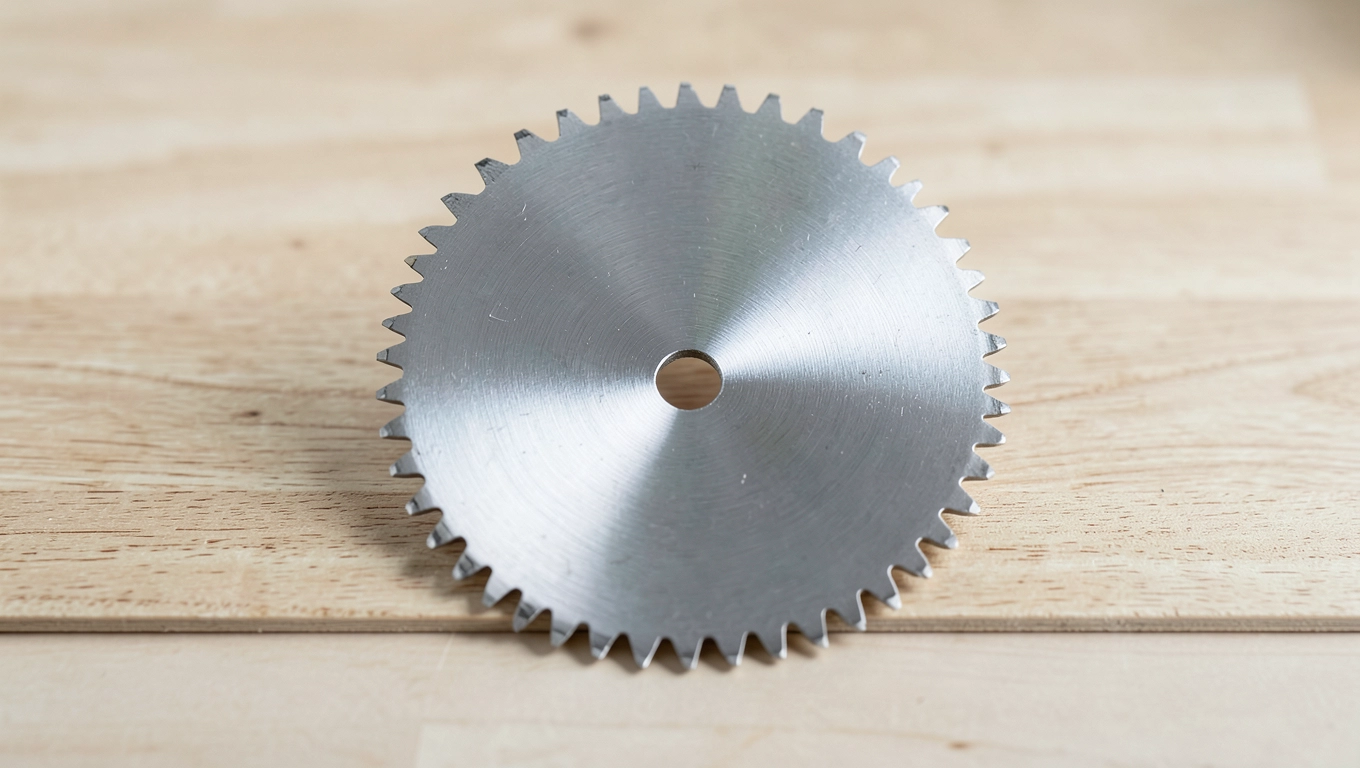
- Tarcza 350 mm z 108 zębami ATB precyzyjne cięcie paneli laminowanych
- Porównanie tarcz CMT 283 do paneli: 80, 96 i 108 zębów
- Jak ustawić piłę formatową, żeby panele laminowane nie pękały
- Najczęstsze błędy przy cięciu paneli laminowanych i jak ich uniknąć
- Najważniejsze parametry w skrócie
Tarcza 350 mm z 108 zębami ATB precyzyjne cięcie paneli laminowanych
Wielu stolarzy szuka piły, która „po prostu działa" na laminacie. Tarcza 283.108.14M o średnicy 350 mm i otworze 30 mm wchodzi do maszyny przez redukcję, ale to geometria zęba robi tu całą robotę. Kąt przyłożenia 40° NS (ATB) to nie chwyt marketingowy, lecz konkretne rozwiązanie fizyczne.
Dwie płaszczyzny skośne ścinają włókno laminatu stopniowo, zamiast uderzać w nie prostopadle. Dzięki temu energia cięcia rozkłada się na większą powierzchnię, a ryzyko wyrwania wierzchniej warstwy spada niemal do zera. Kąt natarcia 5° dodaje agresji, ale w kontrolowany sposób: tarcza nie „grzebie" w materiale, tylko równo go przekraja.
Specyfikacja techniczna tarczy 283.108.14M
| Parametr | Wartość |
|---|---|
| Średnica D | 350 mm |
| Średnica otworu F | 30 mm |
| Ilość zębów Z | 108 |
| Grubość korpusu P | 2,5 mm |
| Grubość zęba K | 3,5 mm |
| Kąt natarcia | 5° |
| Kąt przyłożenia | 40° NS (ATB) |
| Otwory dodatkowe | COMBI3 |
| Zastosowanie | Materiały drewnopochodne |
| Kod produktu | 283.108.14M |
| Czas realizacji | Powyżej 3 tygodni |
| Cena netto | 589,08 zł |
| Cena brutto | 724,57 zł |
Grubość korpusu 2,5 mm przy 108 zębach oznacza stabilność termiczną nawet przy dłuższych seriach. Ciepło odprowadza się równomiernie, a tarcza nie „pływa" na boki przy cięciu wzdłużnym. Grubość zęba 3,5 mm to kompromis: wystarczająco dużo materiału, by ząb nie kruszał się przy kontakcie z twardym laminatem HPL, a jednocześnie rzaz nie jest tak szeroki, by marnować surowiec.
Zastosowanie w praktyce
Tarcza radzi sobie z panelami laminowanymi jedno- i dwustronnymi, fornirowanymi, płytami melaminowanymi, sklejką brzozową oraz drewnem twardym i miękkim. W warsztacie stolarskim sprawdza się przy produkcji korpusów meblowych, frontów kuchennych, blatów roboczych, a także elementów ekspozycji sklepowych.
Formatki na zabudowę kuchenną o grubości 18-25 mm tnie się nią bez podcinaka, choć przy fornirze naturalnym podcinak wciąż zaleca się stosować. Przy cięciu płyt melaminowanych w poprzek uzyskuje się krawędź gotową do okleinowania bez dodatkowej obróbki frezem.
Wskazówka ekspercka: Jeśli codziennie tnie pan panele laminowane powyżej 25 mm, tarcza 350 mm z 108 zębami zastępuje dwie operacje: cięcie wstępne i wykańczające, bo już za pierwszym przejściem krawędź wygląda jak po frezie.
Kompatybilność z maszynami
Otwory dodatkowe COMBI3 pozwalają zamontować tarczę bezpośrednio na wrzecionach maszyn z rozstawem otworów COMBI3 lub z użyciem pierścieni pośrednich na starszych formatówkach. Pasuje do pił formatowych pionowych i poziomych, pił stołowych panelowych oraz wybranych elektronarzędzi stacjonarnych po zastosowaniu odpowiedniej tulei redukcyjnej.
Średnica otworu 30 mm to standard w przemysłowych piłach panelowych i formatówkach klasy heavy-duty. W lżejszych maszynach domowych konieczne będzie użycie pierścienia redukcyjnego z serii 299.
Zalety tarczy 283.108.14M
Geometria 40° ATB eliminuje wyszczerbienia na laminacie. Korpus 2,5 mm zapewnia stabilność przy długich cięciach wzdłużnych. 108 zębów gwarantuje gładką krawędź bez konieczności dodatkowej obróbki.
Wymagania techniczne
Czas realizacji powyżej 3 tygodni wymaga planowania zapasu. Cena 724,57 zł brutto plasuje tarczę w segmencie profesjonalnym, ale zwraca się po ok. 800-1000 metrach bieżących cięcia.
Porównanie tarcz CMT 283 do paneli: 80, 96 i 108 zębów
Seria 283 obejmuje trzy warianty średnic i ilości zębów, które pokrywają różne zakresy grubości materiału. Wybór konkretnej tarczy wynika bezpośrednio z grubości płyty i wymagań dotyczących jakości krawędzi.
Tabela wariantów serii 283
| Kod | Średnica | Zęby | Grubość zęba | Cena netto | Cena brutto | Dostępność |
|---|---|---|---|---|---|---|
| 283.108.14M | 350 mm | 108 | 3,5 mm | 589,08 zł | 724,57 zł | powyżej 3 tyg. |
| 283.080.10M | 250 mm | 80 | 3,2 mm | 399,40 zł | 491,26 zł | 1-2 dni |
| 283.096.12M | 300 mm | 96 | 3,2 mm | 484,76 zł | 596,26 zł | 1-2 dni |
Dobór tarczy do grubości materiału
Przy płytach 16-19 mm (typowa płyta meblowa) sprawdza się wariant 250 mm z 80 zębami. Przy 19-25 mm (blaty kuchenne, drzwi przesuwne) lepiej pracuje 300 mm z 96 zębami. Powyżej 25 mm do 40 mm (płyty stolarskie, elementy konstrukcyjne) optymalna jest tarcza 350 mm z 108 zębami.
Zasada jest prosta: im grubszy materiał, tym większa średnica tarczy i więcej zębów, by rozłożyć obciążenie termiczne i mechaniczne. 108 zębów na obwodzie 350 mm daje podział zęba co ok. 10 mm, co przy posuwie ręcznym ok. 4-6 m/min zapewnia kontakt minimum 15-20 zębów jednocześnie z materiałem.
| Grubość materiału | Rekomendowana tarcza |
|---|---|
| 16-19 mm | 283.080.10M (80 zębów) |
| 19-25 mm | 283.096.12M (96 zębów) |
| 25-40 mm | 283.108.14M (108 zębów) |
Kiedy NIE stosować tarczy 350 mm
Na lżejszych pilarkach stołowych z silnikiem poniżej 1,5 kW tarcza 350 mm może powodować przeciążenie i spadek obrotów. Również w przypadku cięcia bardzo cienkich materiałów (poniżej 12 mm) lepiej sprawdzi się mniejsza średnica z większym podziałem zęba, bo zbyt dużo zębów w kontakcie zwiększa ryzyko przypalenia.
Tarcza 108-zębna nie nadaje się też do cięcia aluminium czy tworzyw sztucznych. Wymaga innego kąta natarcia i geometrii zęba, dedykowanej osobnym seriom (np. 285 do aluminium, 290 do PCV).
Jak ustawić piłę formatową, żeby panele laminowane nie pękały
Sama tarcza to połowa sukcesu. Drugą połowę stanowi prawidłowe ustawienie maszyny. Błędy w ustawieniu potrafią zepsuć efekt nawet najlepszej geometrii 40° ATB.
Wysokość tarczy
Tarcza powinna wystawać ponad powierzchnię materiału na 10-15 mm. Zbyt niskie ustawienie powoduje, że ząb „szarpie" laminat od spodu, zamiast go przekrawać. Zbyt wysokie zwiększa ryzyko kontaktu z operatorem i generuje niepotrzebny hałas.
Przy wysokości 10 mm ząb wchodzi w materiał pod optymalnym kątem, a siła cięcia rozkłada się na dłuższy odcinek zęba. W praktyce oznacza to czystszą krawędź dolną i mniejsze wibracje wrzeciona.
Prędkość obrotowa i posuw
Dla tarczy 350 mm rekomendowana prędkość obrotowa to 3000-4000 obr/min. Posuw ręczny powinien mieścić się w zakresie 4-6 m/min dla płyt laminowanych. Zbyt szybki posuw przy 108 zębach powoduje przypalenie krawędzi, bo ząb nie nadąża odprowadzać wiórów.
Zbyt wolny posuw z kolei zwiększa tarcie i nagrzewanie strefy cięcia. Laminat HPL zaczyna się topić przy temperaturze powyżej 180°C, a przegrzana tarcza osiąga tę temperaturę w kilka sekund przy zbyt wolnym podawaniu materiału.
Kierunek obrotów i chłodzenie
Tarcza musi obracać się w kierunku zgodnym z oznaczeniem na obudowie maszyny (zazwyczaj zgodnie z ruchem wskazówek zegara od strony operatora). Odwrotny kierunek powoduje, że ząb nie tnie, a wyrywa materiał.
Przy cięciu seryjnym paneli laminowanych wskazane jest chłodzenie powietrzem sprężonym lub mgłą olejową. Bez chłodzenia żywica z laminatu osadza się na zębach i obniża jakość cięcia po 50-80 metrach bieżących. Sprężone powietrze pod ciśnieniem 4-6 bar skierowane na strefę cięcia wystarczy do utrzymania czystości tarczy przez całą zmianę.
Dobór pierścienia redukcyjnego
Przy otworze tarczy 30 mm i wrzecionie maszyny 30 mm pierścień nie jest potrzebny. W przypadku wrzeciona 25 mm konieczny jest pierścień redukcyjny 30→25 mm z serii 299. Pierścień musi być osadzony równo i dociśnięty nakrętką, by nie przesuwał się podczas pracy.
Luz między tarczą a wrzecionem większy niż 0,05 mm powoduje bicie poprzeczne i nierównomierne cięcie. Przed montażem warto zmierzyć średnicę otworu tarczy suwmiarką i porównać z deklaracją producenta.
Uwaga: Użycie pierścienia o złym rozstawie otworów dodatkowych (np. COMBI3 vs. COMBI5) uniemożliwia prawidłowy montaż i może uszkodzić wrzeciono maszyny przy próbie dociśnięcia.
Najczęstsze błędy przy cięciu paneli laminowanych i jak ich uniknąć
Najczęstsze błędy warsztatowe nie wynikają z braku wiedzy, lecz z pośpiechu i przyzwyczajeń z pracy z drewnem litym. Laminat rządzi się innymi prawami.
Za duży posuw
Przy posuwie powyżej 8 m/min na laminacie HPL tarcza zaczyna wyrywać wierzchnią warstwę. Objaw jest charakterystyczny: krawędź górna wygląda dobrze, ale dolna strona ma „szczoteczkę" z wyrwanych włókien. Rozwiązanie to redukcja posuwu do 4-5 m/min i sprawdzenie stanu zębów.
Paradoksalnie, wolniejszy posuw przy ostrej tarczy daje lepszy efekt niż szybki posuw przy tępej. Wielu operatorów przyspiesza podawanie, gdy cięcie idzie ciężko, podczas gdy prawdziwa przyczyna to stępiona krawędź tnąca.
Tępy ząb
Tępa tarcza objawia się nie tylko złą jakością krawędzi, ale też zwiększonym oporem cięcia i nagrzewaniem. Stępiony ząb „pcha" materiał zamiast go ciąć, co powoduje przypalenie laminatu i szybsze zużycie wrzeciona maszyny.
Cykl ostrzenia tarczy 283.108.14M przy codziennej eksploatacji to ok. 150-200 metrów bieżących cięcia. Ostrzenie wykonuje się na specjalistycznej ostrzarce do pił tarczowych z zachowaniem kąta 40° ATB i kąta natarcia 5°. Amatorskie ostrzenie pilnikiem psuje geometrię zęba i skraca żywotność tarczy o 60-70%.
Brak podcinaka przy fornirze
Podcinak (scoring saw) to oddzielna tarcza o mniejszej średnicy, która wchodzi w materiał 0,5-1,5 mm przed tarczą główną. Jej zadanie to nacięcie wierzchniej warstwy laminatu, by główna tarcza nie wyrywała włókien.
Przy fornirowanych płytach naturalnych podcinak jest obowiązkowy. Bez niego nawet 108-zębna tarcza 40° ATB da krawędź z wyszczerbieniami. Podcinak ustawia się 0,1-0,2 mm szerzej niż rzaz tarczy głównej, by kompensować jego ugięcie.
Niewłaściwe mocowanie materiału
Luźno leżący panel wibruje podczas cięcia i powoduje nierówną krawędź. Docisk pneumatyczny lub ręczny przy prowadnicy powinien stabilizować materiał na całej długości cięcia, szczególnie przy formatkach dłuższych niż 1200 mm.
Przy cięciu poprzecznym paneli z tendencją do „klapania" (np. płyty 18 mm o dużych wymiarach) warto użyć dodatkowej podpory po stronie wyjściowej. Bez niej koniec płyty opada w ostatnich 100-200 mm cięcia i powstaje charakterystyczny „odszczep" na krawędzi dolnej.
Konserwacja i czyszczenie żywicy
Żywica z laminatu osadza się na zębach tarczy i tworzy warstwę izolacyjną, która obniża jakość cięcia. Czyszczenie wykonuje się rozpuszczalnikiem organicznym (np. aceton techniczny lub specjalistyczny środek do żywicy) przy pomocy miękkiej szczotki.
Kontrola bicia tarczy powinna odbywać się co tydzień przy intensywnej eksploatacji. Bicie powyżej 0,1 mm mierzone na obwodzie zęba wymaga rektyfikacji lub wymiany tarczy. Tarcza z biciem generuje hałas, wibracje i nierównomierne zużycie łożysk wrzeciona.
Najważniejsze parametry w skrócie
| Parametr | Wartość |
|---|---|
| Główna fraza docelowa | Tarcza pilarska 350 mm Z108 CMT |
| Zastosowanie | Panele laminowane, płyty melaminowane, fornir |
| Optymalna grubość materiału | 25-40 mm |
| Prędkość obrotowa | 3000-4000 obr/min |
| Posuw | 4-6 m/min |
| Wystawanie tarczy | 10-15 mm |
| Norma producenta | PN-EN 847-1 (narzędzia do obróbki drewna) |
Checklist przed zakupem
- Średnica otworu wrzeciona maszyny (30, 25 czy 20 mm)
- Rozstaw otworów dodatkowych (COMBI3, COMBI5, brak)
- Maksymalna średnica tarczy akceptowana przez maszynę
- Grubość rzazu a szerokość płyty (minimalna strata materiału)
- Typ maszyny (formatowa pionowa, pozioma, stołowa, elektronarzędzie)
- Rodzaj dominującego materiału (laminat HPL, melamina, fornir)
- Moc silnika i dopuszczalny moment obrotowy
Tarcza pilarska 350 mm Z108 CMT z serii 283 to inwestycja, która zwraca się w pierwszych tygodniach intensywnej eksploatacji. Brak wyszczerbień oznacza brak dodatkowej obróbki, brak reklamacji od klienta i brak zmarnowanych płyt. Przy cenie 724,57 zł brutto i żywotności 1500-2000 metrów bieżących między ostrzeniami, koszt na metr bieżący wynosi ok. 0,36-0,48 zł, co stanowi ułamek wartości samego materiału.
Standardy i normy: Parametry techniczne tarcz CMT serii 283 są zgodne z normą PN-EN 847-1 dotyczącą narzędzi do obróbki drewna i materiałów drewnopochodnych. Bezpieczeństwo pracy reguluje norma PN-EN ISO 19085-1 (maszyny do obróbki drewna). Źródła danych: dokumentacja techniczna producenta CMT Orange Tools, katalog produktowy serii 283, norma PN-EN 847-1:2017, portal informacyjny cmt-tools.com.